


Kuličkové ložisko, které selže během prvních 1 000 hodin, je zřídkakdy problémem ložiska. Obvykle se jedná o problém s montáží. Nasaďte 6205 na hřídel úderem na vnější kroužek a montážní síla prochází kuličkami do oběžných drah a zanechává stopy brinely, které se projevují jako hluk dlouho předtím, než je nutné vyměnit mazivo.
Co tedy patří do montážní sady? Nástroje pro montáž ložisek spadají do čtyř pracovních skupin: silové nástroje (upínací lisy, hydraulické lisy, montážní trubky a objímky), tepelné nástroje (indukční ohřívače, olejové lázně a pece), hnací a nárazové nástroje (kladiva, narážecí kroužky a hydraulické matice) a demontážní nástroje (dvoučelisťové a tříčelisťové stahováky, slepé stahováky a posuvná kladiva). Přidejte úchylkoměr, spároměr a kontaktní teploměr a můžete správně namontovat a ověřit téměř každé standardní ložisko.
Pravidlo, které je spojuje, je krátké: aplikujte sílu pouze na kroužek, který nese přesah, zůstaňte pod limitem teploty ložiska a místo pocitu potvrďte výsledek měřením.
Co se počítá jako nástroj pro montáž ložisek?
Nástroj pro montáž ložisek je jakékoli zařízení, které usadí ložisko se správnou dráhou síly, teplotou a vyrovnáním. Váš stávající dílenský lis již splňuje podmínky, pokud máte před sebou správný adaptér pro vrtání.
| Rodina nástrojů | Nejlépe se hodí | Typický rozsah vrtání | Selhání tomu brání |
|---|---|---|---|
| Arbor lis a fitinková trubka | Studená montáž, lehké až střední uložení | 10 až 80 mm | Brinelling způsobený údery kladiva |
| Hydraulický lis a montážní pouzdro | Montáž za studena, silnější rušení | 30 až 150 mm | Natažené, špatně nastavené sezení |
| Indukční ohřívač | Montáž za tepla, střední a velká ložiska | 50 až 500 mm | Nadměrná síla a poškozená sedadla |
| Olejová lázeň nebo trouba | Montáž za tepla, malý objem, jednoduché díly | Jakékoliv | Nerovnoměrné, nekontrolované vytápění |
| Hydraulická matice se vstřikováním oleje | Zúžené a silné zasahování | 100 mm a více | Odírání na zkosených sedadlech |
| Dvoučelisťový nebo tříčelisťový stahovák | Demontáž vnějších kroužků z pouzder | 10 až 100 mm | Bodování sedadla pouzdra |
| Stahovák žaluzií nebo kladívko | Ložiska ve slepých nebo osazených pouzdrech | 10 až 50 mm | Protažení vnitřního kroužku skrz kuličky |
Zpráva z tabulky je, že na adaptéru záleží více než na stroji. Skromný vřetenový lis se správně dimenzovanou lícovanou trubkou překonává velký hydraulický lis používaný s délkou trubky.
Montáž za studena: Lisy, spojovací trubky a objímky
Pro otvory do cca 80 mm a běžné uložení s přesahem je lis se správnou lícovanou trubkou nejrychlejší a nejbezpečnější metodou a stojí mnohem méně než topná zařízení.
O tom, zda tisk pomůže, nebo uškodí, rozhodují dva detaily. Síla musí projít prstencem, který je skutečně těsný: s přesahem na vnitřní prstenec tlačí trubka na čelo vnitřního prstence; s uložením pouzdra tlačí na vnější kroužek. Čelo trubky musí být také ploché, rovnoběžné a dostatečně široké, aby zakrylo osazení prstence, aniž by se dotýkalo klece, štítu nebo těsnění.
Dimenzování je místo, kde dílny škrtají. Příliš úzká trubka soustředí napětí na malý pás kroužku a může naklonit ložisko; ten, který je příliš široký, tlačí klec. Zkontrolujte hraniční rozměry na technické údaje stránku pro přesnou sérii před obráběním sady trubek.
Obyčejné kladivo není montážní nástroj. U malých ložisek s lehkým uložením je přípustné kladivo se správnou montážní objímkou a často je to jediná možnost na místě, ale náraz musí stále dopadnout přímo na těsný kroužek.
Toto je pracovní prostředí většiny ložisek řady 60 a 62: obecné průmyslové nasazení s uložením na hřídel j5 až k5, kde jedna dobře vyrobená sada trubek pokryje většinu běžných montážních prací.
 OEM kuličkové ložisko s hlubokou drážkou řady 60 Seznam kategorií Kuličková ložiska řady 60 s kroužky GCr15, vícenásobným těsněním, stupni přesnosti a údaji o zatížení/rychlosti pro běžnou průmyslovou montáž. Zobrazit produkt →
Montáž za tepla: Indukční ohřívače a teplotní limity
Teplo je tím správným nástrojem, když by montáž za studena vyžadovala nadměrnou sílu, což v praxi znamená, že se hodí přesahující přesah zhruba 0,05 mm nebo otvory nad 100 mm.
Aritmetika je jednoduchá. Ložisková ocel se roztahuje asi o 0,00115 procenta svého průměru na stupeň Celsia, takže 0,05 mm interference na 100 mm otvoru vyžaduje nárůst zhruba o 45 stupňů C plus 20 až 30 stupňů C pracovní rezerva. Cíl obvykle přistane v blízkosti 70 až 90 stupňů C, pohodlně v bezpečném dosahu.
Ten rozsah má limity. Standardní ložiska by neměla překročit 120 °C a utěsněná nebo předem namazaná ložiska by měla zůstat při teplotě 80 °C nebo nižší, aby mazivo a elastomer těsnění přežily. Indukční ohřívače dosahují cíle rychle a rovnoměrně a většina jednotek udržuje nastavenou teplotu. Trouba nebo olejová lázeň zvládnou malé objemy, ale zahřívají se pomalu a olejová lázeň zanechává zbytky, které je třeba odstranit před uvedením ložiska do provozu.
Nikdy nepoužívejte otevřený plamen, plotýnku nebo horkovzdušnou pistoli. Lokální přehřátí mění teplotu oběžné dráhy a poškození není v okamžiku montáže vidět.
Nástroje pro demontáž: Stahováky, stahováky slepých a hydraulické matice
Demontáž se řídí stejnou logikou v opačném směru: uchopte a zatáhněte za kroužek, který nese přesah, nikdy netahejte skrz valivé prvky.
Pro uložení hřídele použijte oddělovač ložisek nebo dělenou desku za vnitřním kroužkem s dvoučelisťovým nebo tříčelisťovým stahovákem. Pro usazení pouzdra působí stahovák na vnější kroužek. U slepých nebo osazených krytů je slepý stahovák nebo posuvné kladivo s roztahovací kleštinou jediným nástrojem, který dosáhne vnějšího prstence; pokud se ložisko nepohne, místo silnějšího úderu těleso mírně zahřejte.
Velká zúžená sedadla a těžké střihy jsou jiná práce. Hydraulické matice a vstřikování oleje jsou tam standardní, protože aplikují řízenou axiální sílu bez nárazu a tlak lze zaznamenat. Ložisko, které bylo při demontáži protaženo svými kuličkami, by mělo být považováno za šrot.
Přizpůsobení nástroje velikosti lícování a otvoru
Výběr nástroje se řídí spíše velikostí a střihem než zvykem. Níže uvedená tabulka je rozumným výchozím bodem pro kuličková ložiska s hlubokou drážkou v běžném průmyslovém provozu.
| Povinnost a fit | Způsob montáže | Metoda odstranění | Ověření |
|---|---|---|---|
| Vrtání do 50 mm, j5 až k5 | Upínací lis s montážní trubkou | Oddělovací deska plus stahovák | Ruční otáčení, číselník |
| vrtání 50 až 100 mm, k5 až m5 | Hydraulický lis nebo indukční ohřívač | Stahovák působící na těsný kroužek | Kontrola radiálního házení |
| 100 mm a více, m5 to n6 | Indukční ohřívač at 70 to 90 degrees C | Hydraulický stahovák nebo vstřikování oleje | Kontrola vůle po ochlazení |
| Utěsněná nebo předmazaná ložiska | Indukční ohřívač at or below 80 degrees C | Stahovák, žádné zahřívání nad 80 stupňů C | Plynulé otáčení rukou |
| Tenkořezné nebo miniaturní série | Lehký arbor press, pomalý a hranatý | Stahovák rolety nebo rozpínací kleština | Cit pro hrubost a hru |
Pokud je ložisko vyrobeno podle výkresu namísto stránky katalogu, postup montáže se řídí tímto výkresem: lícování, tvrdost sedla a povolená teplota vycházejí ze specifikace a nástroje je musí respektovat.
OEM nestandardní kuličková ložiska s hlubokou drážkou Zakázková kuličková ložiska vyrobená podle výkresů nebo vzorků s různými rozměry, typy řad, těsněními a miniaturními přírubami pro speciální vybavení. Zobrazit produkt → Pět montážních chyb, které zkracují životnost ložiska
Většina poškození při montáži má původ v malé sadě opakujících se zkratek.
- Řízení špatného kroužku. Síla procházející koulemi brinelluje oběžné dráhy během několika sekund, dokonce i s měkkým kladivem.
- Topení bez regulace. Hořák nebo topná deska vytváří nerovnoměrné teploty a místní přehřívání, které mění tvrdost oběžné dráhy.
- Použití starého ložiska jako pohonu. Dotýká se špatného povrchu, přenáší zátěž přes kuličky a často se zaseká v sedle.
- Přeskočení kontroly zarovnání. Ložisko zalisované v mírném natažení zatěžuje jednu stranu oběžné dráhy a brzy selže.
- Ignorování zbytkové vůle. Po ochlazení znovu zkontrolujte číselníkovým úchylkoměrem; ložisko, které se točí ztuha, je již předepnuto.
Jak samotné ložisko mění nástroj, který potřebujete
Konstrukce ložisek tvaruje sadu nástrojů stejně jako hřídel. Tenkostěnná ložiska, jako jsou řady 67, 68 a 69, se zahřívají rychleji a deformují se snadněji než řada 60 nebo 62, takže řízený indukční ohřev je důležitější než topný výkon a lis je často bezpečnější než rázový nástroj.
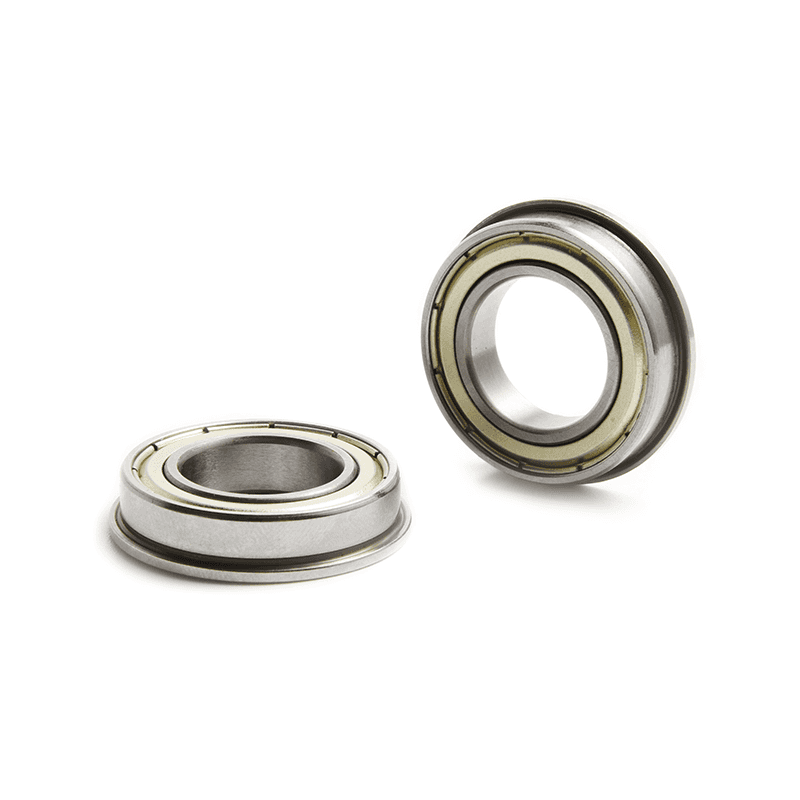
Ložiska řady přírub v automatizačním zařízení ukazují, jak jeden prvek pouzdra mění metodu: příruba je umístěna v obrobeném vybrání, takže lis s plochou deskou drží axiální polohu mnohem lépe než jakákoli práce kladivem.
Kuličková ložiska s hlubokou drážkou řady OEM Kuličková ložiska s přírubou pro uložení do obrobených zápichů, se stíněnými a otevřenými variantami s malým otvorem, kroužky GCr15 a více tříd vůlí. Zobrazit produkt → Miniaturní ložiska řady MR netolerují téměř žádnou montážní sílu a patří do lehkého, dobře vyrovnaného vřetenového lisu. Velká ložiska zřídka selhávají, protože nástroj byl příliš malý; selhávají, protože nástroj byl aplikován na nesprávný kroužek.
FAQ: Nástroje pro montáž ložisek v praxi
Mohu namontovat ložisko pomocí kladiva?
Pouze se správným dopadovým kroužkem nebo montážním pouzdrem na lehkém uložení. Přímé údery kladiva na kroužek a jakýkoli úder, který projde kuličkami, poškodí ložisko, i když potom vypadá dobře.
Potřebuji indukční ohřívač, nebo stačí trouba?
Trouba zvládá nízké objemy a jednoduché tvary, ale zahřívá se pomalu a nerovnoměrně. Pro opakované výrobní práce poskytuje indukční ohřívač s nastavenou teplotou konzistentní výsledky a chrání mastnotu a těsnění.
Jak moc je horko pro ložisko?
Zůstaňte na nebo pod 120 °C pro standardní ložiska a 80 °C pro utěsněné nebo předmazané typy. Potvrďte raději kontaktním teploměrem než dotykem.
Jaký je nejvíce podceňovaný montážní nástroj?
Montážní trubka dimenzovaná na těsný kroužek, následovaná číselníkem. Společně zabraňují většímu počtu selhání ložisek než jakákoli modernizace lisu.
Montáž je měřitelný proces, nikoli záležitost síly a pocitu. Přizpůsobte nástroj prstenci, respektujte teplotní limity a ověřte výsledek před spuštěním stroje. To je celá metoda a je to nejlevnější práce se spolehlivostí, která je k dispozici v jakékoli dílně.
Ložisko správně usazené napoprvé přežije tři, které byly natlačeny odhadem.




Kontaktujte nás